Platt trådtransportband
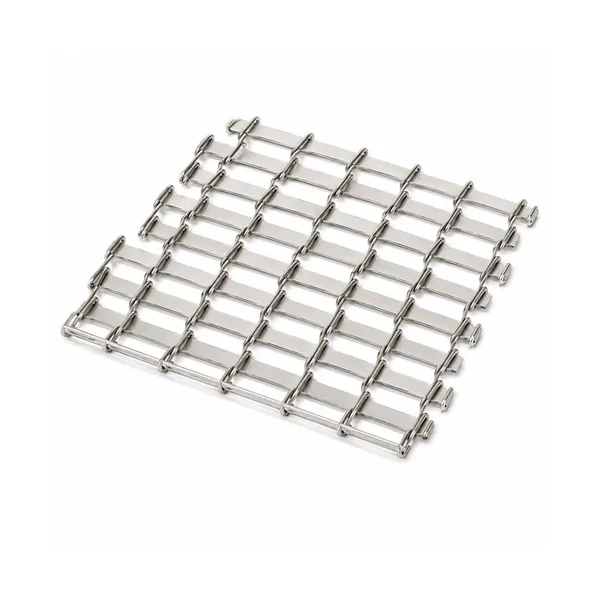
Familj av platttrådstransportband med exempel på FW/CFW-beteckningar, listade nominella vikter och öppna ytor för bearbetnings-, överförings- och förpackningsutrustning.
Platt trådtransportband
Platta trådremmar använder formade plattrådsektioner som är sammanfogade med tvärgående stänger, vilket skapar en öppen bäryta med relativt breda kontaktband. Seriespecifikationen identifierar plattrådstigning, stångstigning, stångdiameter och plattrådstorlek som kärnbeteckningsvariabler och listar exempel på FW och CFW. Vid ersättningsanskaffning, behåll den fullständiga beteckningssträngen inklusive suffixet eftersom två remmar som delar samma första stigningsvärde kan skilja sig åt i stång- eller plattrådsgeometri. Den publicerade nominella vikten är användbar som en dubbelkontroll, inte en ersättning för fysisk mätning.
Vid utbytesarbete, behandla bandnätet, tvärstängerna, kanterna, stöden och drivningen som ett gränssnitt. Delen bör jämföras med den transportör som finns idag, inklusive eventuella modifieringar av styrning, bärare eller kedjehjul som gjorts efter att den ursprungliga maskinen togs i drift.
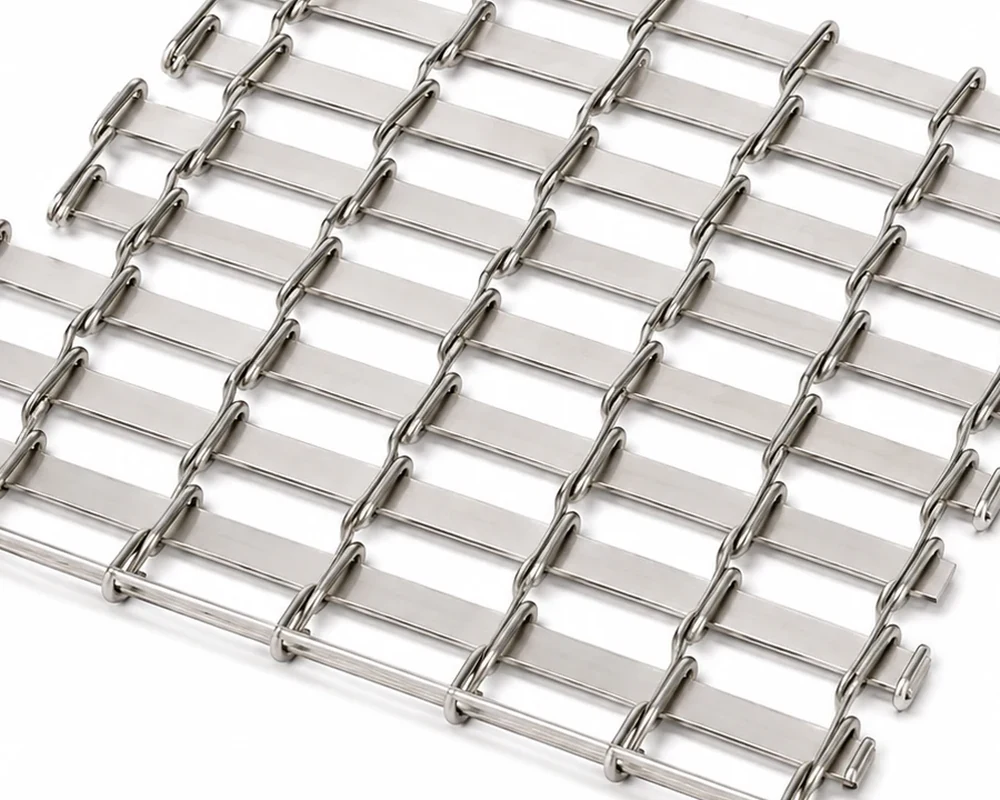
Kontrollera funktionerna som styr passform och rörelse
De viktigaste granskningspunkterna är produktsupport, spårning, överföringar och drivingrepp. Mät flera upprepade funktioner där det är möjligt istället för att förlita sig på en sliten led, stång eller infästning. Fotografera komponenten medan den fortfarande är installerad så att löpriktning, styrkontakt och drivingrepp är synliga.
Valet bör balansera produktstöd, luftflöde eller dränering, drivingrepp och tillåten öppen area. Små produktdelar kan kräva tätare avstånd, medan kylning eller tvättning kan gynna en mer öppen konstruktion. Mät den faktiska bandbredden, kantplaceringen och tvärstångens fasthållningsmetod utöver beteckningen. Om det befintliga bandet använder medbringare, sidoskydd eller speciella överföringskanter, inkludera dem på en skiss. Ett foto som bara visar den övre ytan är otillräckligt för ett exakt utbyte eftersom kant- och stångdetaljer ofta definierar monteringsmetoden.
När måtten är osäkra, märk dem som mätta från ett slitet prov istället för att avrunda dem till ett antaget nominellt värde. Detta gör det lättare att skilja en verklig dimensionskonflikt från normalt driftsslitage under teknisk granskning.
Teknisk ritning och specifikation
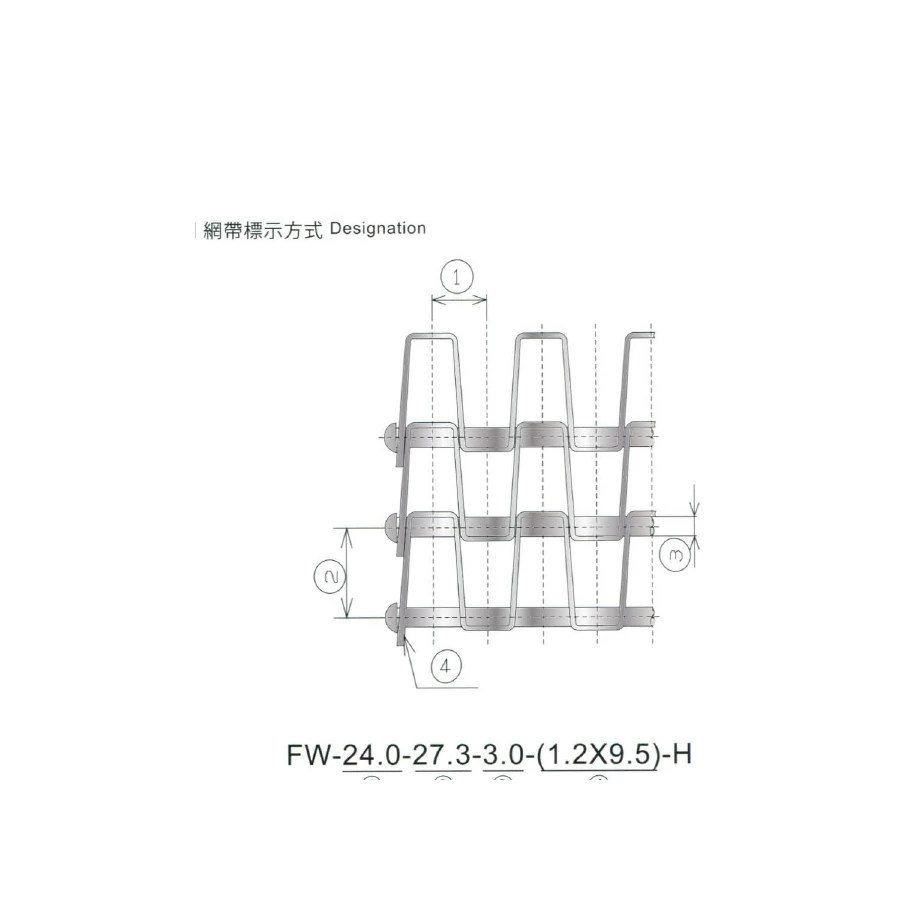
Måttnyckel: Beteckning för platt tråd: 1 = platt trådstigning; 2 = stångstigning; 3 = stångdiameter; 4 = platt trådstorlek. Suffix som H, C och PH behålls som seriespecifikationsbeteckningar.
| Beteckning | Vikt (kg/m²) |
|---|---|
| FW-24.0-27.3-3.0-(1.2×9.5)-H | 17.59 |
| FW-18.0-27.4-5.0-(1.5×12.7)-H | 22.61 |
| FW-12,7-25,4-3,0-(1,42×9,4)-H | 23.89 |
| FW-25,4-25,4-3,0-(1,42×9,4)-H | 16.96 |
| FW-26,25-31,75-5,0-(2×15)-H | 24.17 |
| FW-32-50-5.0-(1.5×12.7)-H | 12.16 |
| FW-24.0-27.3-3.0-(1.2×9.5)-C | 9.06 |
| FW-16.0-27.4-3.0-(1.2×9.5)-H | 11.03 |
| FW-12,7-12,7-3,0-(1,42×9,4)-PH | 24.28 |
| FW-24.0-27.3-5.0-(1.5×12.7)-H | 16.01 |
| CFW-24,0-27,3-5,0-(1,5×12,7)-H | 16.01 |
| CFW-18,0-27,4-5,0-(1,5×12,7)-H | 16.95 |
Tabellen återger tillgängliga modell-/konfigurationsdata för denna produktsida. Värden som inte listas här bör bekräftas från projektritningen, aktuell komponent eller maskingränssnitt snarare än härledas från en annan serie.
Utvärdera komponenten inuti hela transportbandets bana
Platttrådstransportband används för livsmedelsbearbetning, kylning, tvättning och överföringsutrustning. Förutom komponentdimensionerna ska produkten som transporteras, avstånd, linjehastighet, start och stopp, kurv- eller lutningsförhållanden, processzoner och saneringsmetod anges. Dessa driftsindata hjälper till att identifiera de gränssnitt som förtjänar extra uppmärksamhet under godkännandet.
Inspektera drivningen, stöden, överföringspunkterna och returvägen för slitage eller modifiering. Om skadan upprepas på en maskinposition, korrigera gränssnittet innan du bedömer en ny kedja eller rem. En ersättningskomponent kan inte kompensera för grader, feljusterad styrning, skadat kedjehjul eller ostödd överföring.
Idrifttagning vid låg hastighet före normal produktion
Montera bandet vinkelrätt mot transportörens mittlinje och bekräfta att de första raderna går in i drivningen jämnt över bredden. Kontrollera övergångsplattorna vid inmatning och utmatning så att produkten inte fastnar i öppningarna för plattråden. Vid låghastighetsdrifttagning, se upp för alternerande spända och lösa sektioner, vilket kan indikera en förvrängd rad eller en felaktigt sammanfogad skarv. Stödskenorna ska bära bandet utan att skapa en smal högtrycksslitlinje.
Efter den första tomkörningen, jämför samma observationspunkter under representativ belastning. Registrera eventuella förändringar i sidoläge, artikulation, förflyttningsstöt, buller eller upptagningsläge. En kort, repeterbar driftsättningslogg gör det enklare att skilja normal inkörning från ett maskingränssnittsproblem som kräver korrigering före rutinproduktion.
Rengör och inspektera kedjehjul, styrningar, stöd och överföringar innan du monterar den nya komponenten.
Bekräfta löpriktning, sidoläge och ingrepp utan att tvinga in komponenten i spåret.
Följ en markerad led eller bältesrad genom hela slingan med lägsta praktiska hastighet.
Introducera representativ lastning och kontrollera om överföring, kurva, spårning och returvägsbeteende.
Håll bärytan och ledpunkterna synliga
Rengör mellan plattrådsektioner och runt tvärstänger där partiklar kan överbrygga öppningarna. Undvik att böja enskilda plattelement vid manuell skrapning. Kontrollera stångmigration, sprickbildning i plattråden vid böjar, kantfriktion och polerade slitmärken. När du bara byter ut en skadad sektion, bekräfta att det nya materialet och beteckningen matchar den befintliga remmen; blandad trådgeometri kan skapa ett upprepat spårnings- eller drivingreppsproblem.
Registrera eventuellt återkommande kantslitage, kontakt med polerade styrningar, deformerad infästning, stiftrörelse, feljustering av kroken eller nätförvrängning. Ett daterat fotografi vid samma inspektionspunkter gör trendförändringar lättare att identifiera än en isolerad inspektion vid slutet av livscykeln.
Frys dimensionerna och kontrollerna som är viktiga för återkommande beställningar
Efter att det första acceptabla provet eller produktionspartiet har bekräftats, behåll modell/beteckning, aktuell dimensionsregistrering, godkända fotografier och maskinpositionen där komponenten används. För platttrådstransportband, inkludera de funktioner som styr produktsupport, spårning, överföringar och drivinkoppling. Om transportbandet modifieras senare, uppdatera gränssnittsregistreringen istället för att anta att det historiska artikelnumret fortfarande beskriver maskinen.
Vid en ny förfrågan, behåll varje modell som en separat teknisk linje även om flera modeller kombineras kommersiellt. Ange provmängd och produktionskvantitet separat. Om ett visst material, yttillstånd eller speciell process är obligatorisk, identifiera det som ett krav så att det kan granskas mot processminimum.
Frågor att avsluta innan produktionsgodkännande
Bekräfta bandingrepp, tvärstänger, kanter, stöd och drivning mot aktuell maskin. Registrera var detaljen stöds, styrs och drivs, och identifiera eventuella funktioner som har reparerats eller modifierats.
Beskriv produktens yta, avstånd, orientering och överföringspunkter för livsmedelsbearbetnings-, kyl-, tvätt- och överföringsutrustning. Notera kurvor, lutningar eller hängande sektioner som ändrar fritt utrymmeskravet.
Fotografera återkommande slitage och identifiera maskinens position där det uppstår. Kontrollera produktsupport, spårning, överföringar och drivinkoppling innan du bestämmer dig för att den gamla komponenten i sig orsakade problemet.
För inkommande inspektion, välj dimensioner som kan mätas konsekvent och koppla dem till ritningen eller det godkända provet. Använd inte enbart utseende som acceptanskriterium när två konfigurationer delar en liknande övergripande form. För idrifttagning, dokumentera resultatet vid låg hastighet före normal produktion så att senare underhåll har en baslinje för jämförelse.
Vid beställning av upprepade kvantiteter, ange om maskinen, produktformatet eller rengöringsprocessen har ändrats sedan föregående sats. En liten förändring av styrningar, överföringar eller produktavstånd kan förändra vilket gränssnitt som styr prestandan även om den nominella komponentmodellen förblir densamma.
Kontrollera platttrådstransportbandet mot det aktuella transportbandet före produktionskvantiteten
En måtttabell identifierar den listade produkten, men godkännande av utbyte bör också jämföra trådnät, stänger, kanter, stöd och drivning med maskinen som ska ta emot delen. För platt trådtransportband, registrera bandbredd, upprepad geometri, kantstyrning och överföringsstöd med samma referenspunkter som kommer att användas för inkommande inspektion. Om en gammal komponent är sliten, mät flera upprepningar och fotografera det minst skadade referensområdet istället för att välja ett lämpligt värde.
Fotografier bör visa mer än bara den lösa komponenten. Inkludera driv- och returvägen, båda transportbandets kanter, den snävaste övergången och alla platser där slitage upprepas. Lägg till en övergripande maskinvy så att körriktningen och produktbanan är entydiga. När en styrning, ett kedjehjul, ett stöd eller en överföring har reparerats, notera den ändringen eftersom det är det nuvarande gränssnittet som ersättningen måste passa.
För provgodkännande, kom överens om kritiska dimensioner och synlig konfiguration innan provet produceras. Under låghastighetstestning, följ en markerad skarv, bärare eller bandrad genom ett helt varv och notera eventuell friktion, lyftning, skevhet, cykliskt brus eller förändring av produktposition. Om symtomet uppträder på en fast maskinplats, inspektera den omgivande hårdvaran innan komponentspecifikationen ändras.
För upprepade beställningar, behåll den godkända modellen, dimensionsregistret och maskinpositionen tillsammans. Detta minskar tvetydigheter när samma anläggning använder liknande komponenter på flera linjer. Om produktformatet, linjelayouten eller rengöringsprocessen ändras, inkludera den ändringen i nästa förfrågan även om komponentbeteckningen är oförändrad.
Vanliga frågor om platttrådstransportband
Hur betecknas ett FW-bälte?
Seriespecifikationen mappar beteckningspositionerna till plattrådsstigning, stångstigning, stångdiameter och plattrådsstorlek.
Varför behålla suffixet som H eller C?
Det är en del av seriespecifikationsbeteckningen och kan skilja mellan konstruktionsvarianter som inte enbart återspeglas i tonhöjd.
Betyder högre nominell vikt högre kapacitet?
Inte nödvändigtvis. Kapaciteten beror på trådgeometri, bandbredd, stödavstånd, temperatur, drivning och applikationsbelastning.
Vilka foton är användbara för offertförfrågan?
Tillhandahåll ovansida, undersida, båda kanter, drivingrepp och eventuella skarvar eller specialfästen.
Kan platta trådband fungera i livsmedelsledningar?
De kan väljas för bearbetning och överföring, men hygienkrav, krav på livsmedelskontakt och materialkvalitet måste bekräftas för den faktiska tillämpningen.
Kontrollera mätbara funktioner före produktionslansering
Använd reproducerbara mått och aktuella maskinfotografier för inkommande inspektion och godkännande av utbyte.

Inkludera den aktuella transportörens bana och driftsförhållanden när projektet är ett utbyte eller en ombyggnad.